

Как измерить зазоры подшипников: руководство для инженеров и групп технического обслуживания
Зазор в подшипнике — это одна из тех деталей, которая на бумаге не выглядит важной, но определяет, будет ли подшипник работать тихо, спокойно и в течение тысяч часов. Как производитель подшипников, имеющий собственный завод, мы измеряли зазоры на многих производственных линиях. В этом руководстве мы хотим показать вам, как точно измерить зазоры подшипников в вашей мастерской, независимо от того, ремонтируете ли вы машину, проверяете новый подшипник или планируете процесс контроля качества для OEM-проекта.
Прежде чем измерять: два типа зазора подшипника
Прежде чем взять в руки манометр, определите, что вы на самом деле измеряете. Фраза «зазор подшипника» может означать два разных значения. В двигателях под зазором подшипника обычно понимают масляный зазор между шейкой коленчатого вала и вкладышем подшипника. Это преднамеренный зазор, который заполняет пленка моторного масла во время вращения деталей. В подшипниках качения, таких как радиальные шарикоподшипники и радиально-упорные шарикоподшипники, внутренний зазор представляет собой общую величину радиального или осевого перемещения между кольцами и телами качения, когда подшипник не установлен. Это не ошибка; это преднамеренная внутренняя подгонка, которая влияет на распределение нагрузки, скорость и температуру.
Если вы ищете отправную точку, охватывающую оба мира, наш путеводитель по Типы радиальных шарикоподшипников может помочь вам понять, как работает зазор в наиболее широко используемом семействе подшипников качения.
Измерение масляного зазора в подшипниках двигателя
Зазор подшипника двигателя представляет собой масляный зазор. Измерение относительно просто, если у вас есть хороший нутромер и наружный микрометр. Начните с очистки шеек коленчатого вала и седел подшипников; любая грязь или заусенцы изменят окончательный результат. Измерьте диаметр шейки микрометром и запишите его. Установите вкладыши подшипников в блок и крышку, тщательно соблюдая последовательность затяжки и значение момента затяжки. Затягивайте крышку поэтапно, чтобы вкладыш подшипника сидел правильно. Затем с помощью нутромера измерьте отверстие подшипника в нескольких точках, особенно под углом 90 градусов к линии разъема. Вычтите диаметр шейки из диаметра отверстия. Остается только ваш масляный зазор.
Если у вас нет нутромера, практичной альтернативой может стать пластиковая полоска. Поместите кусок пластикового калибра на опорную поверхность, установите крышку, затяните ее в соответствии со спецификациями, снимите крышку и сравните сплющенную полоску со шкалой, напечатанной на конверте. Этот метод дает хорошие результаты в цеху, но он не так воспроизводим, как циферблатный нутромер, когда вам нужна точность до 0,0001 дюйма.
Измерение внутреннего зазора шарикоподшипника
Измерение внутреннего радиального зазора в шарикоподшипнике отличается тем, что шарики все еще находятся внутри. Вы измеряете относительное радиальное перемещение между внешним кольцом и внутренним кольцом под действием небольшой силы. Вот процедура, которой мы следуем в нашей мастерской, когда клиент просит быструю проверку.
- Очистите подшипник и дайте ему достичь комнатной температуры. Не вращайте его во время измерения.
- Крепко удерживайте внутреннее кольцо на чистой поверхности или на прецизионной оправке.
- Поместите циферблатный индикатор на внешнее кольцо. Плунжер должен быть выровнен радиально.
- Осторожно поднимите внешнее кольцо вверх, дайте ему успокоиться и установите индикатор на ноль.
- Нажмите на внешнее кольцо вниз, дайте ему успокоиться и запишите показания индикатора.
- Поверните подшипник и повторите действия в нескольких положениях. Используйте среднее значение в качестве радиального внутреннего зазора.
Этот метод работает для незапечатанных и слегка уплотненных радиальных шарикоподшипников. Если установлены сальники, снимайте их только в случае необходимости осмотреть подшипник; в противном случае используйте значение зазора, указанное производителем. Для проверки производства мы рекомендуем использовать специальное приспособление для измерения зазора с контролируемым предварительным натягом, однако метод циферблатного индикатора достаточно точен для проверок при техническом обслуживании.
В некоторых случаях также требуется наличие осевого внутреннего зазора. Для радиальных шарикоподшипников осевой зазор связан с радиальным зазором, но зависит от кривизны дорожки качения. Если на вашем чертеже указан осевой зазор, измерьте его с помощью циферблатного индикатора, перемещая наружное кольцо в осевом направлении, удерживая при этом внутреннее кольцо. Это не замена измерению радиального зазора.
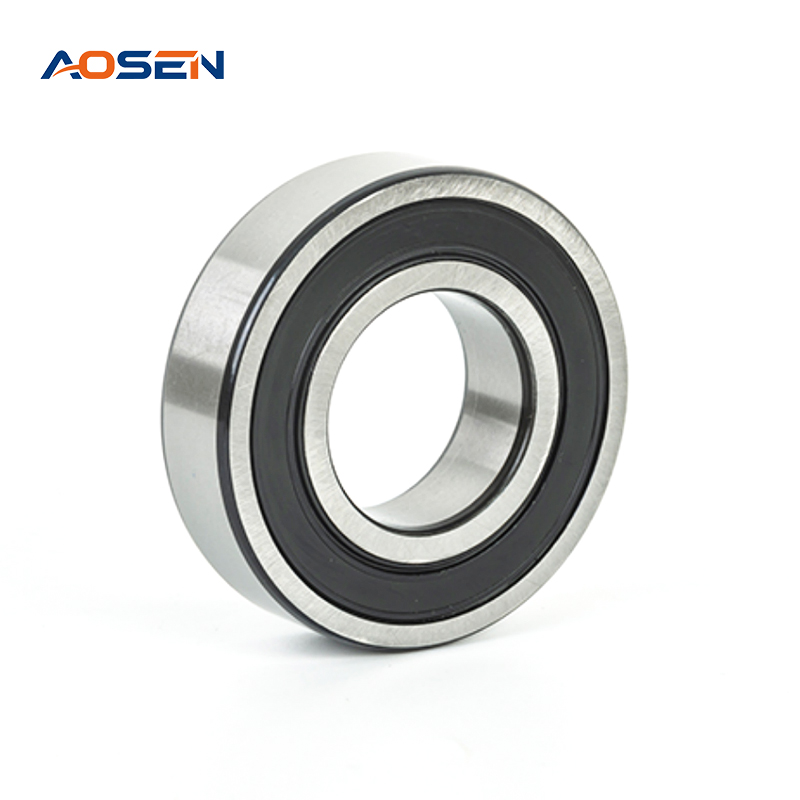 Радиальные шарикоподшипники серии 6200 из стали GCr15 В этом подшипнике серии 6200 используется сталь GCr15, обеспечивающая высокую твердость и усталостную прочность. Он подходит для применений, где классы радиального внутреннего зазора, такие как С2, Китай или С3, необходимо тщательно выбирать с учетом посадки и температуры. Посмотреть продукт →
Классы допуска и что означают цифры
Для стандартных радиальных шарикоподшипников производители выражают радиальный внутренний зазор в классах. Наиболее распространенными являются C2, CN (нормальный), C3 и С4. CN используется по умолчанию для многих общих приложений. C2 обеспечивает меньшее внутреннее перемещение и подходит для более высокой жесткости, но может выделять больше тепла, если подшипник имеет посадку с натягом. C3 обеспечивает дополнительное пространство и часто используется для высокоскоростных двигателей или приложений с изменениями температуры. C4 предлагает еще больше возможностей для тяжелых условий.
В таблице ниже показаны типичные значения для радиальных шарикоподшипников диаметром 24–30 мм. Всегда проверяйте официальную таблицу зазоров, чтобы узнать точный размер и серию, которые вы используете.
| Класс клиренса | Приблизительный радиальный зазор | Типичное использование |
|---|---|---|
| C2 | 0–10 мкм | Высокая жесткость, легкие нагрузки, контролируемая посадка |
| CN | 5–20 мкм | General Motors, насосы, стандартное оборудование |
| C3 | 13–28 мкм | Более высокая скорость, умеренное изменение температуры |
| C4 | 20–36 мкм | Высокоскоростная, высокотемпературная посадка с натягом большего размера |
Как прессовая посадка меняет установленный зазор
Измерить неподогнанный зазор – это только полдела. При напрессовке подшипника на вал внутреннее кольцо расширяется, а радиальный внутренний зазор уменьшается. При запрессовке подшипника в корпус наружное кольцо сжимается, что также уменьшает зазор. Зазор, о котором вам нужно подумать, — это остаточный зазор после монтажа, а не каталожное значение до монтажа.
Например, подшипник C3 часто выбирают для применения с посадкой на вал с натягом, поскольку после монтажа эффективный зазор снова снижается до нормального диапазона. Если вы начнете с подшипника CN в той же установке, вы можете получить отрицательный внутренний зазор, который увеличивает трение и нагрев. Это особенно важно для радиальных подшипников из нержавеющей стали, используемых в химическая и гальваническая среда , где коррозионная стойкость и температурное поведение должны быть сбалансированы.
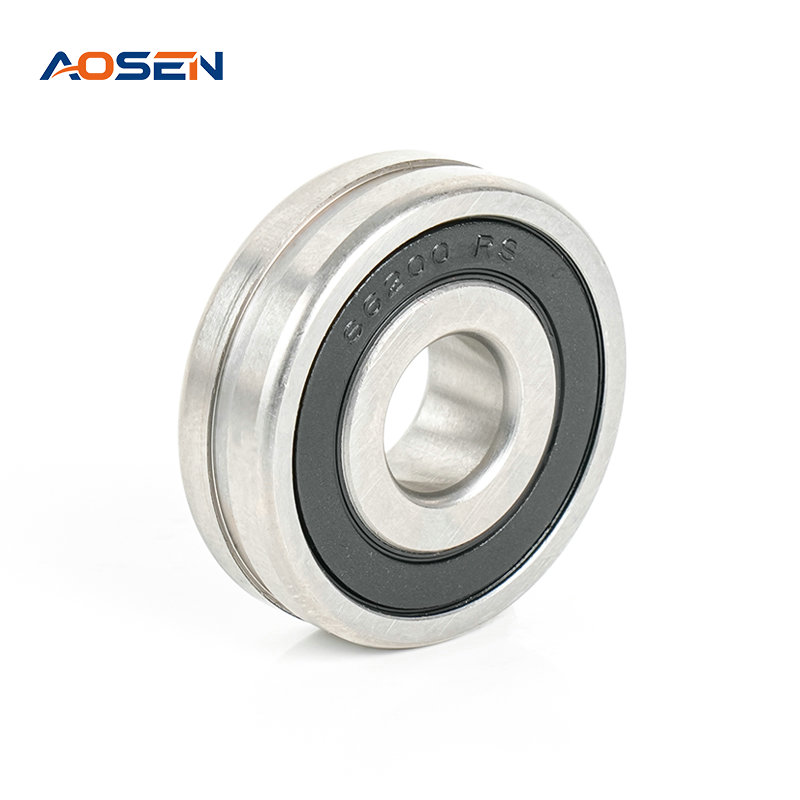 SS 6200 ZZ/2RS Радиальные шарикоподшипники из нержавеющей стали Подшипник из нержавеющей стали AISI 420, устойчивый к коррозии, предназначен для валов диаметром 10 мм. Поведение его зазора имеет значение в химической или гальванической среде, где соответствующий класс, например C3, помогает избежать отрицательного внутреннего зазора после монтажа. Посмотреть продукт →
Распространенные ошибки, которых следует избегать
Каждый сервисный инженер сталкивался с выходом подшипника из строя из-за ошибок зазора, которых можно было избежать. Наиболее распространенные ошибки:
- Измерение без предварительной очистки подшипника.
- Использование микрометра или нутрометра, который недавно не калибровался.
- Взятие одного показания вместо усреднения нескольких позиций.
- Забывая, что момент затяжки крышки подшипника и последовательность затяжки влияют на окончательный размер отверстия.
- Напрессовывание подшипника на вал без учета потери зазора.
- Использование щупа для измерения радиального зазора шарикоподшипника; щупы лучше подходят для измерения осевых зазоров или простой проверки зазоров.
Если что-то из этого кажется вам знакомым, лучшее решение — написать краткий контрольный список измерений и следовать ему при каждом пеленге.
Когда следует обратиться к производителю подшипников
Когда безопасность и надежность имеют значение, производитель подшипников должен иметь возможность подтвердить фактически полученный вами зазор. На нашем заводе мы проводим контролируемые проверки качества и работаем с OEM-клиентами, чтобы выбрать правильный класс допуска до начала производства. Если вы пришлете нам диаметр вала, отверстие корпуса, скорость, нагрузку, температуру и тип уплотнения, мы сможем порекомендовать разумный диапазон зазора и проверить его на образцах подшипников.
Для компактных двигателей и приборов чаще всего выбирают серию 6800, в которой применяются те же принципы измерения. Наша команда может оказать вам одинаковую поддержку независимо от того, используете ли вы стандартные подшипники или подшипники из нержавеющей стали.
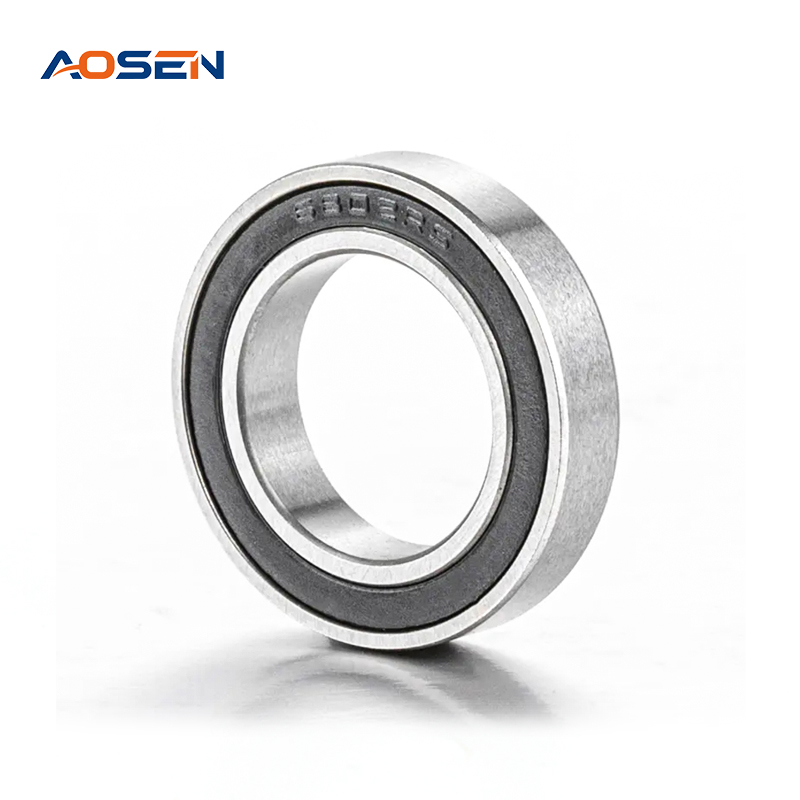 Радиальные шарикоподшипники серии 6800 для компактного применения Эта серия компактных подшипников надежно выдерживает радиальные и легкие осевые нагрузки. Изготовленный из стали GCr15, он обеспечивает стабильную работу и износостойкость, что делает его разумным выбором для двигателей и приборов, где применяются принципы зазора и измерения. Посмотреть продукт →
Сопутствующие товары
-
 Посмотреть больше
-
 Посмотреть больше
Радиальные шарикоподшипники из нержавеющей стали SS 6806 ZZ/2RS
-
 Посмотреть больше
Радиальные шарикоподшипники из нержавеющей стали SS 6704 ZZ/2RS
-
 Посмотреть больше
Радиальные шарикоподшипники из нержавеющей стали SS 686 ZZ/2RS
-
 Посмотреть больше
Радиальные шарикоподшипники из нержавеющей стали SS 687 ZZ/2RS
-
 Посмотреть больше
Радиальные шарикоподшипники из нержавеющей стали SS 688 ZZ/2RS
-

-
 +86-15990593443
-
 № 558 Huancheng West Road, город Чжоусян, город Цыси, провинция Нинбо, провинция Чжэцзян

- Быстрые ссылки
- Категории продуктов
- Радиальные шарикоподшипники
- Радиальные шарикоподшипники из нержавеющей стали
- Радиально-упорные шарикоподшипники
- Фланцевые подшипники
Авторское право @
Ningbo Aosen Bearing Co., Ltd.

Напишите нам сейчас!